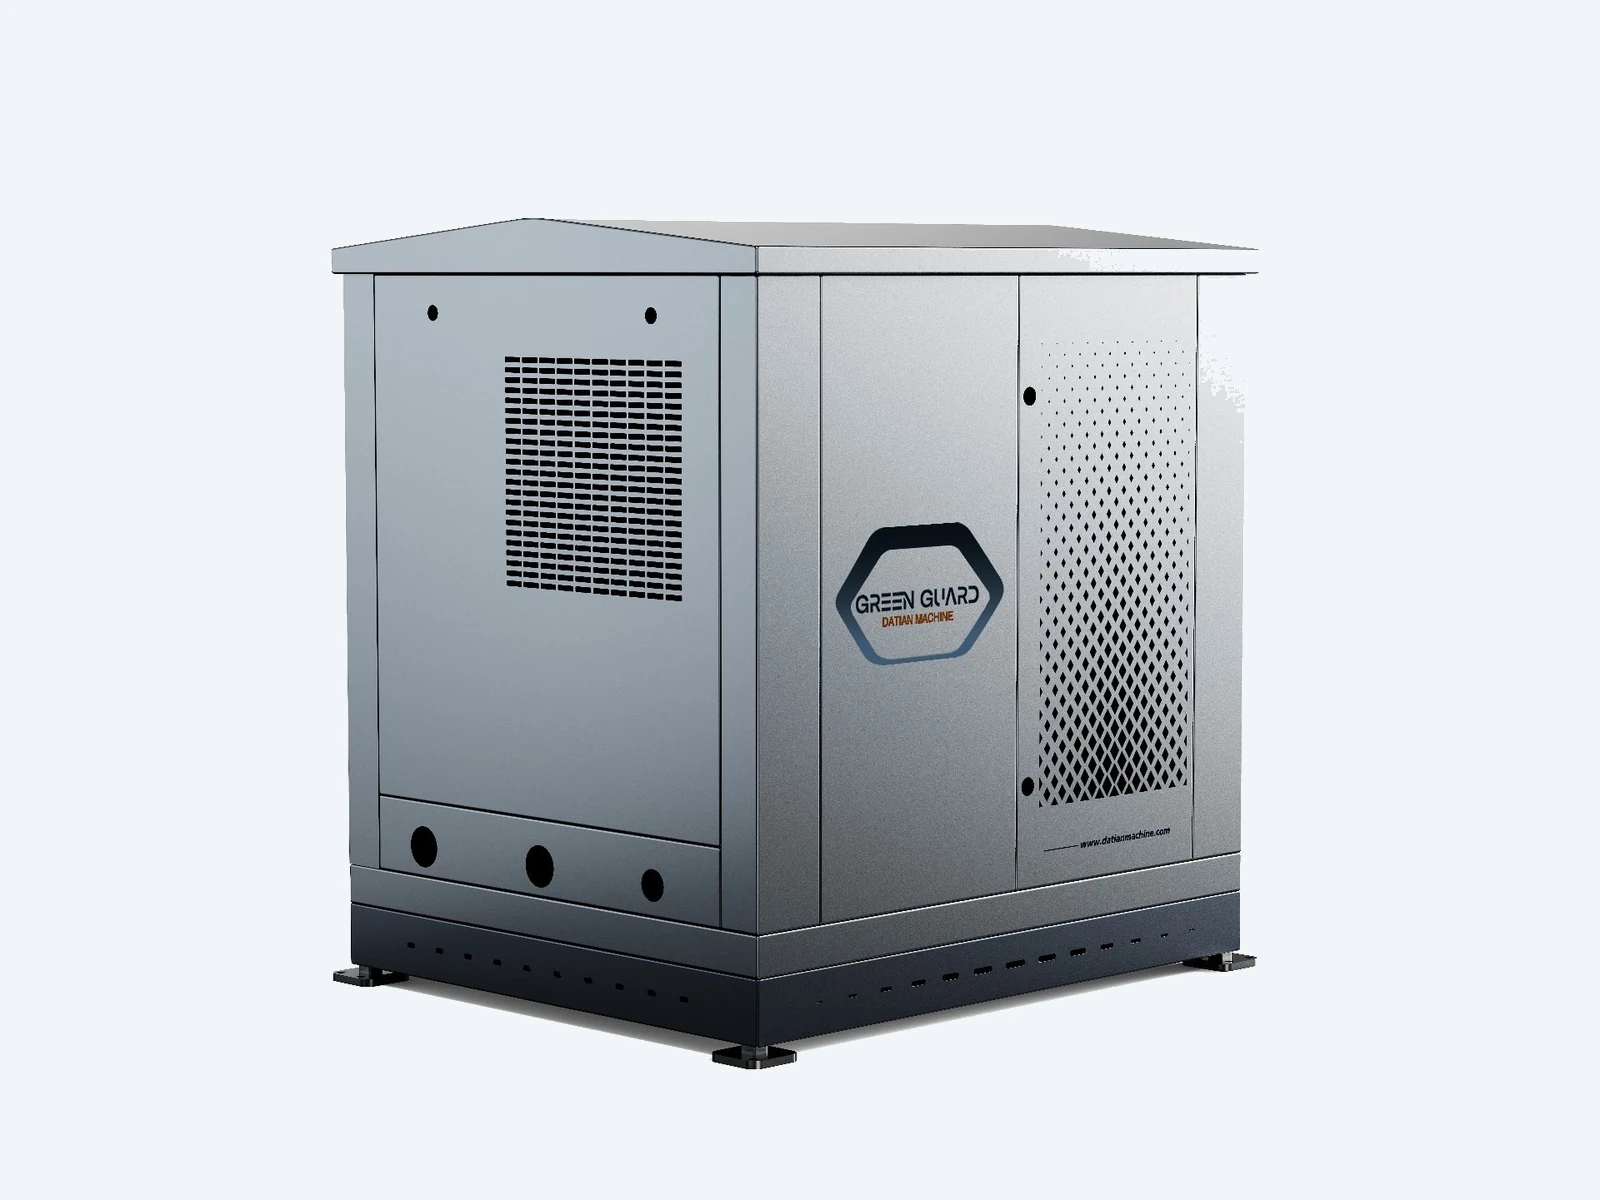
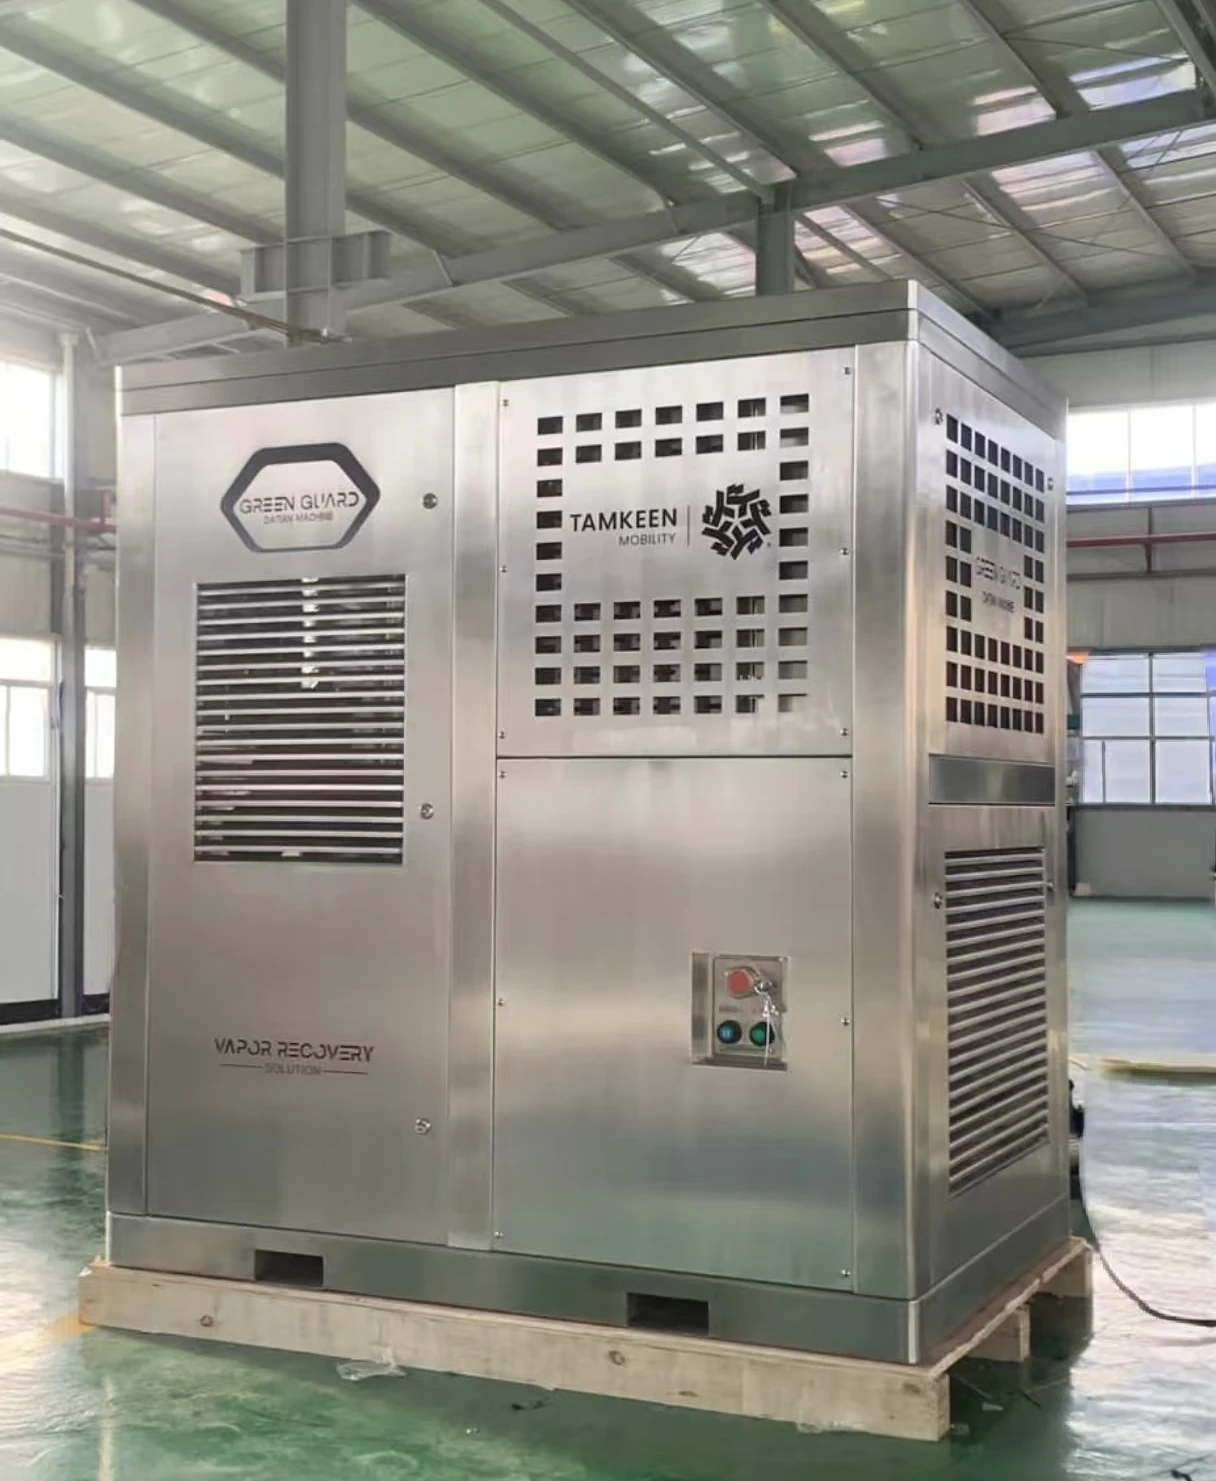
DT-100M
Компактная конденсационная установка с облачным интерфейсом. Идеальна для станций с существующими системами Stage I и Stage II.
Идеально для небольших АЗС — стабильный контроль давления в резервуаре и концентрации выбросов.
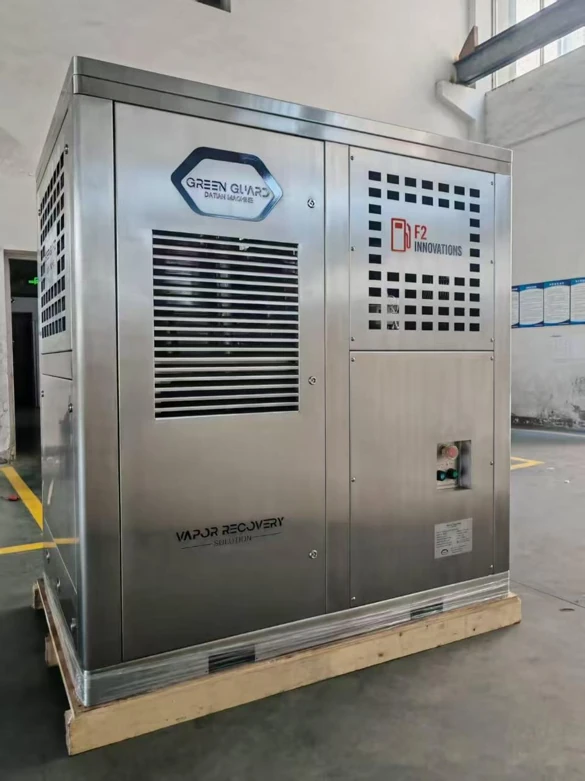
Green Guard — установка обработки паров Stage III от Datian. Она отслеживает давление в подземном резервуаре, конденсирует избыточные пары бензина за счёт охлаждения и мембранного разделения и возвращает их в виде жидкого топлива — снижая выбросы ЛОС более чем на 95 % и обеспечивая измеримую экономию. Линейку составляют три модели — DT-100M, DT-VR26M1 и DT-VR26M2 — а линейка охвачена сертификатом ЕС о типовом испытании IEP 26 ATEX 1835X.
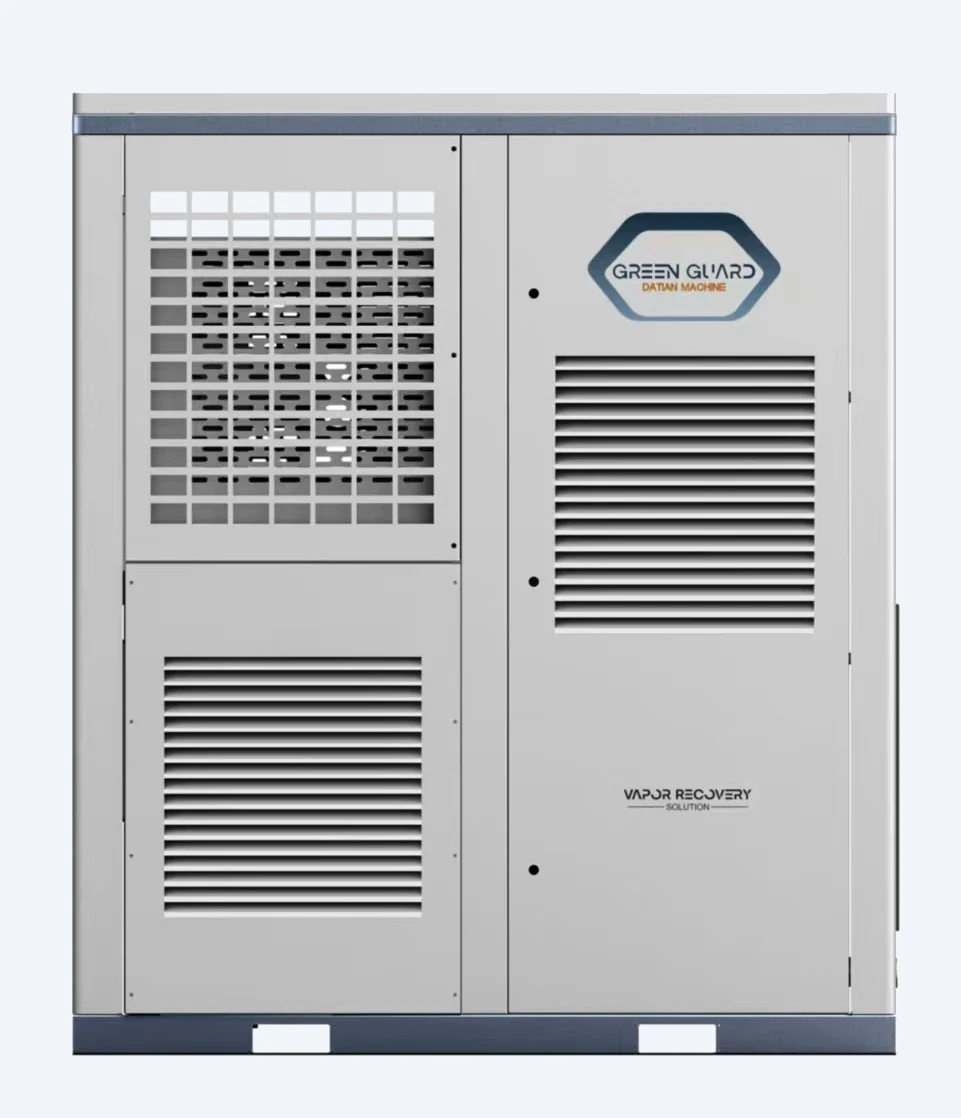
Последнее поколение Green Guard создано для станций, которым нужны соответствие нормам, меньшие выбросы и быстрая окупаемость.
Снижение ЛОС на 95%+: с 1,000–2,500 g/m³ до <25 g/m³. Помогает соответствовать экологическим нормам Китая, ЕС и Ближнего Востока.
Типичное улавливание топлива 0.2–0.4 %. Станции часто получают прибыль 3,000–20,000 долларов США в год при низком энергопотреблении.
Автономная работа 24/7, конденсаторный модуль 4HP, оптимизированное разделение масла и газа и дистанционное управление IoT.
Доступ по ролям, оповещения о безопасности в реальном времени, отслеживание динамики давления в резервуаре, анализ выбросов ЛОС и хранение данных более 2 лет.
Датчики измеряют давление в подземном резервуаре в реальном времени. Когда давление достигает заданного порога (4–5 mbar / 400–500 Pa), установка запускается автоматически.
Парогазовая смесь сжимается, затем охлаждается до температуры окружающей среды в воздушном теплообменнике и поступает в мембранные модули. Пары высокой концентрации возвращаются в резервуар; очищенный воздух отводится безопасно.
Уловленная жидкость возвращается в резервуар. Облачная панель фиксирует каждый цикл, экономию топлива и каждое событие тревоги — доступна откуда угодно.
Выберите версию в зависимости от имеющейся инфраструктуры.
Компактная конденсационная установка с облачным интерфейсом. Идеальна для станций с существующими системами Stage I и Stage II.
Идеально для небольших АЗС — стабильный контроль давления в резервуаре и концентрации выбросов.
Автоматическая работа по давлению или по расписанию. Контролирует давление в резервуаре и запускается в соответствии с нормами.
Включает функцию Stage I: во время разгрузки бензовоза пары проходят через конденсационный блок для увеличения возврата топлива.
| Модель | Поддержка Stage I | Режимы работы | Лучше всего для |
|---|---|---|---|
| DT-100M | No | Авто по давлению, по давлению и расписанию | Регионы с умеренной температурой; чисто мембранное разделение без конденсационного оборудования |
| DT-VR26M1 | No | Авто по давлению, по давлению и расписанию | АЗС с уже установленными системами I и II ступени, которым нужен контроль давления в резервуаре, соответствие нормативам и конденсационный блок с облачным подключением |
| DT-VR26M2 | Да | Авто по давлению, по давлению и расписанию + Stage I | Настоятельно рекомендуется — АЗС с I ступенью или без неё, стремящиеся к максимальному улавливанию |
Взято из сертификата экспертизы типа ЕС IEP 26 ATEX 1835X и руководства по эксплуатации DT-VR26M1/M2.
| Параметр | DT-100M | DT-VR26M1 | DT-VR26M2 | Рекуперация при сливе DT-VR26M2 |
|---|---|---|---|---|
| Режим работы | Автоматический по давлению | Автоматический по давлению | Автоматический по давлению | Рекуперация при сливе |
| Производительность | 4–8 m³/h | 6–12 m³/h | 6–12 m³/h | 18–22 m³/h |
| Давление вакуумного насоса | -100 kPa to -80 kPa | -100 kPa to -80 kPa | -100 kPa to -80 kPa | — |
| Давление компрессора | ≤0,44 МПа | ≤0,44 МПа | ≤0,44 МПа | <0,2 МПа |
| Мощность | 3.5 kW | 6.5 kW | 7 kW | 7 kW |
| Напряжение / Частота | 220/380/415 В перем. тока · 50/60 Гц | 220/380/415 В перем. тока · 50/60 Гц | 220/380/415 В перем. тока · 50/60 Гц | 220/380/415 В перем. тока · 50/60 Гц |
| Температура окружающей среды | -20 °C to +50 °C | -20 °C to +50 °C | -20 °C to +50 °C | -20 °C to +50 °C |
IEP 26 ATEX 1835X — сертификат экспертизы типа ЕС для применения во взрывоопасных средах.
Улавливание паров регулируется по ступеням, и каждая ступень — отдельное оборудование. I ступень охватывает слив из автоцистерны в подземный резервуар, где пары, вытесненные поступающим топливом, возвращаются в автоцистерну по линии возврата паров. 2 ступень (обычно пишется II ступень) охватывает заправку самого автомобиля, где кран отводит вытесненные пары обратно в резервуар. Green Guard — установка улавливания паров III ступени, стоящая после обеих: она принимает то, что собрали улавливание паров I ступени и улавливание паров 2 ступени, и возвращает это в резервуар жидким топливом, а не выпускает в атмосферу.
Поскольку устройство работает со стороны вытяжной линии, а не у крана, Green Guard не зависит от уже эксплуатируемого раздаточного оборудования: не требуется менять краны, прокладывать уравнительную линию или приводить всю АЗС к одному бренду. Именно поэтому установка, совместимая с ORVR, не создаёт проблем: автомобиль с бортовой системой улавливания паров собирает собственные пары в адсорбер, поэтому через кран возвращается меньше, а давление в резервуаре остаётся выше. Управление этим давлением и есть назначение установки. Если ваш рынок требует работы, совместимой с ORVR, согласуйте конфигурацию с нашими инженерами до заказа.
Новое поколение Green Guard получило четыре ключевых улучшения.
Современная эстетика корпуса с улучшенными дверцами доступа и удобством обслуживания.
Переработанная конструкция трубопровода повышает эффективность разделения нефти и газа.
Более высокая конденсационная способность превращает больше паров топлива в жидкое топливо.
Обновленная серверная платформа с интуитивным интерфейсом и мониторингом в реальном времени.
Оцените возвращённый объём топлива и годовую экономию на вашей станции.
Результаты являются ориентировочными. Фактическая производительность зависит от температуры, давления и состава топлива.
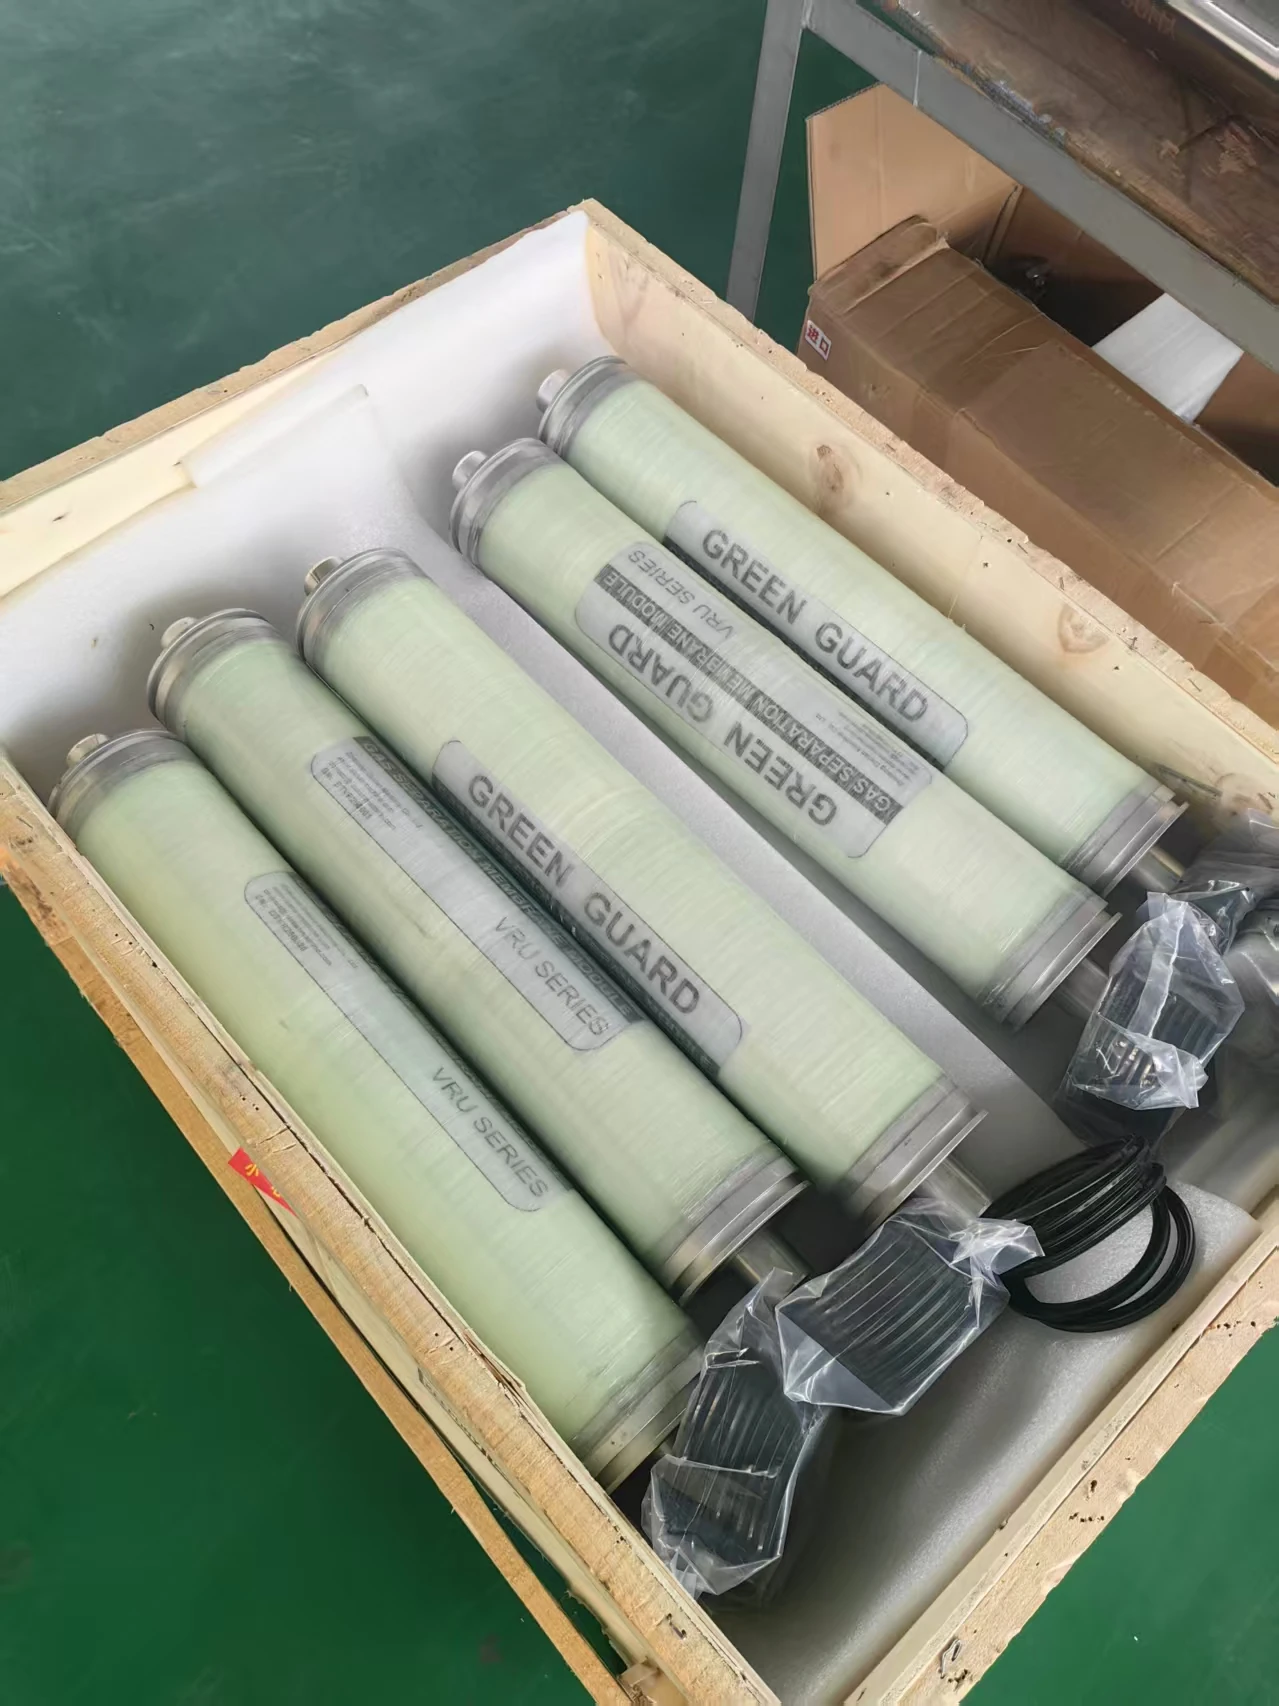
От первого поколения установок возврата паров до новейшей платформы Green Guard: фотографии с завода, внутренние узлы и мембранные модули.
Расход, эффективность улавливания, поведение при пиковой нагрузке, энергопотребление и интервалы обслуживания — вопросы, которые действительно задают операторы АЗС и эксперты тендерных комиссий; отвечает наша инженерная команда.
Пары, покидающие резервуар во время слива, поступают в Green Guard при 150–160 L/min. Очищенный воздух выходит из установки с регулируемым расходом 20–50 L/min, и чем ниже этот расход на выходе, тем ниже концентрация ЛОС, уносимая с ним.
Давление в резервуаре не влияет на работу установки. Контроллер можно настроить так, чтобы Green Guard продолжал работать ещё 30 минут после слива и останавливался автоматически, когда давление в резервуаре вернётся к 0 mbar, либо по команде оператора.
На типовой АЗС с тремя резервуарами по 30 m³ возврат резервуара в нормальный диапазон давления занимает три–четыре рабочих цикла, то есть около часа.
Неочищенные пары, покидающие резервуар, содержат более 1,000 g/m³ ЛОС. После Green Guard измеренная концентрация падает примерно до 20 g/m³, то есть более 95% паров не попадает в воздух: часть возвращается в резервуар в виде жидкого топлива, часть — через вакуумный насос.
Выбросы остаются ниже 25 g/m³. Датчик концентрации на выпускном трубопроводе измеряет их в реальном времени и передаёт данные в блок управления в офисе и в систему мониторинга. Записанные данные можно выгрузить, а суточный тренд давления отображается оператору.
Пиковая нагрузка ему не мешает. Компрессор поднимает давление до 380–440 kPa, а Green Guard снижает давление в резервуаре шаг за шагом, циклами — обычно 10 минут работы и 6 минут ожидания; время настраивается под конкретный объект.
На загруженной АЗС с высоким расходом в Китае давление в резервуаре достигало 2,500–3,000 Pa. Записи тренда давления, снятые в часы пик, показали 1,000 Pa и 1,400 Pa — каждый снижался шаг за шагом за счёт циклической работы.
Номинальная мощность Green Guard DT-VR26M2 составляет 7 kW.
Он не работает непрерывно. Установка запускается, когда давление в резервуаре поднимается до заданного значения — 4–5 mbar (400–500 Pa) — и снова останавливается, когда давление возвращается к 0 mbar. Один рабочий цикл длится 10 минут; время настраивается под конкретный объект. Сколько он проработает за сутки, зависит от давления в резервуаре, числа резервуаров и температуры.
На крупной АЗС суммарное время работы за сутки может достигать 6–8 часов — при 7 kW это примерно 42–56 kWh электроэнергии; на малом объекте меньше и время работы, и потребление. Поскольку клапан P/V и система Green Guard для контроля давления и управления работой действуют совместно, пары всё равно не могут выйти в наружный воздух.
Полный график приведён в руководстве по эксплуатации (P26, Operation Management and Maintenance), а блок управления ведёт журнал напоминаний о нём.
Интервалы замены компонентов: компрессор меняется в сборе примерно через 3 года, мембранный модуль — через 3–5 лет, вакуумный фильтр и масло вакуумного насоса — каждые 6 месяцев, а электромагнитный клапан заменяется при отказе.
Большинство этих деталей Datian Machine изготавливает сама, поэтому стоимость обслуживания остаётся умеренной, а прайс-лист на запчасти передаётся в начале сотрудничества.
Улавливание паров Stage I собирает пар, который выходит из резервуара при разгрузке бензовоза. Улавливание паров Stage II собирает его у раздаточного крана во время заправки автомобиля и возвращает в резервуар по второму шлангу.
Stage III — это блок у резервуара. Green Guard принимает пар, собранный Stage I и Stage II, конденсирует его и возвращает в резервуар в виде жидкого топлива. Станция может работать только со Stage III или добавить его к уже существующей системе Stage I и Stage II.
Да. Green Guard устанавливается у резервуара, а не у колонки, поэтому существующие раздаточные краны, шланги и разрывные муфты улавливания паров Stage II остаются на месте, и площадка продолжает работать.
Для площадок со стандартным раздаточным оборудованием Datian поставляет полный комплект дооснащения для улавливания паров Stage II — вакуумные насосы DT-VR1, DT-VR2 или DT-NP80, коаксиальный шланг, разрывные муфты и раздаточные краны улавливания паров типа ZVA, — поэтому станция обновляется без замены колонок.
Остались вопросы по вашей АЗС? Пришлите нам объём резервуара, число раздаточных кранов и вашу скорость слива — мы вернёмся с расчётными показателями расхода для вашего объекта.
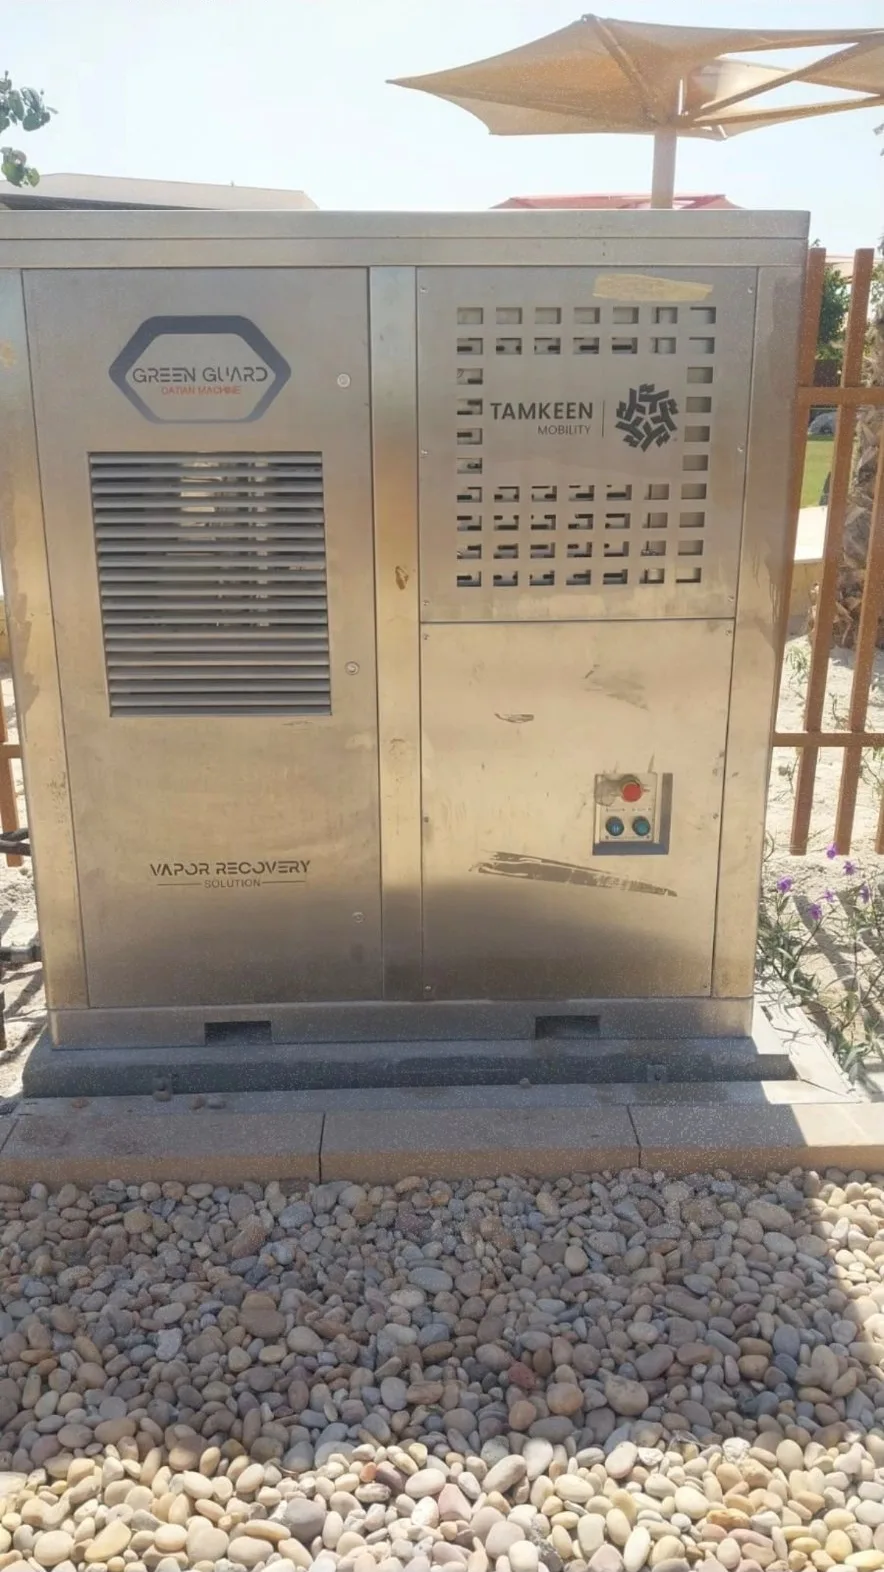
A Green Guard Stage III vapor recovery unit is in operation at a coastal fuel station on the Red Sea, installed and commissioned with our partner Tamkeen Mobility.
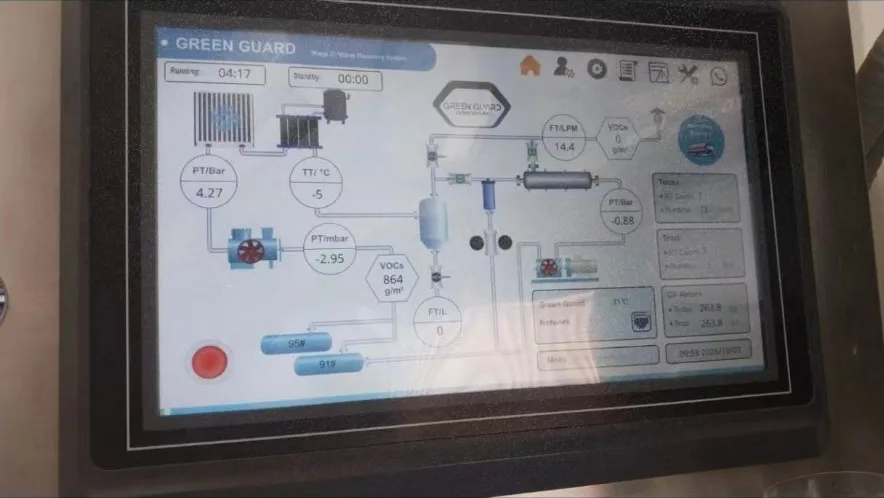
Live HMI data: fuel vapors enter the unit at concentrations up to 864 g/m³, while the vent-stack emission reads 0 g/m³ — well below the 2 g/m³ limit, even in humid coastal air.
Свяжитесь с нашей инженерной командой и получите техническое и коммерческое предложение в течение 24–48 часов.
Запросить цену Смотреть продукцию